Matériaux

33 matériaux prêts à produire, choisis parce qu’ils fonctionnent. Pour les 8 que le configurateur chiffre en ligne, vous trouvez à côté les chiffres mêmes avec lesquels il calcule votre prix — pas ceux d’une plaquette.

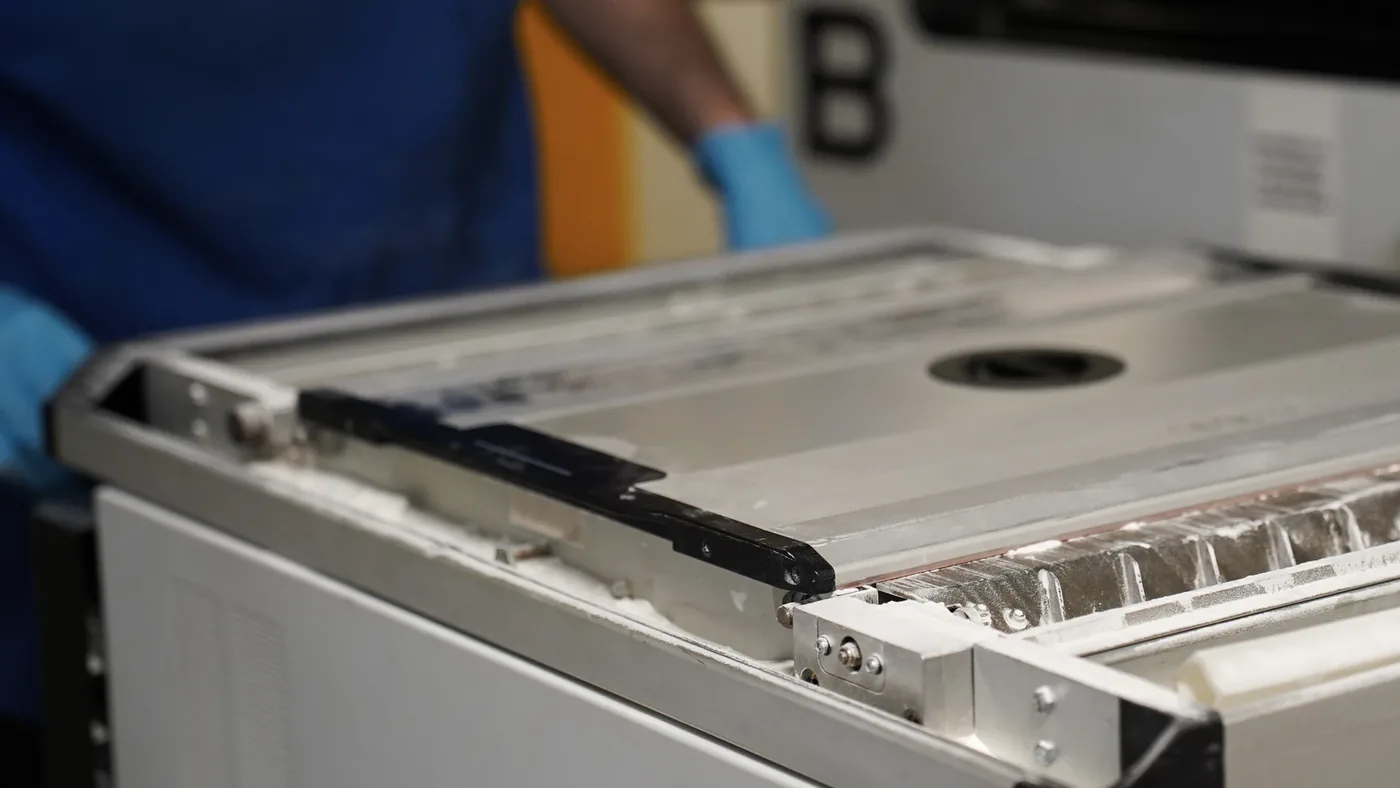
Un opérateur en gants bleus ouvre le tiroir d’une imprimante à lit de poudre en fin de cycle, les pièces encore enfouies dans la poudre.

Multi Jet Fusion

La poudre non fusionnée soutient les pièces pendant la fabrication : aucun support dédié n’est nécessaire, et cavités et contre-dépouilles deviennent possibles. Cavités et canaux doivent permettre l’évacuation de la poudre.

4 matériaux disponibles :

  • Polyamide 12
  • Polyamide 12, blanc
  • Polyamide 12 chargé verre
  • Polyuréthane thermoplastique

Polyamide 12

MARCA MJF PA12-01

Le cheval de bataille de l’impression 3D.

Résistant, précis, prêt à l’emploi. C’est le matériau des supports, des boîtiers et des pièces de rechange qui travaillent vraiment — pas des prototypes de vitrine.

épaisseur minimale 0,7 mm · densité 1,01 g/cm³

Polyamide 12, blanc

MARCA MJF PA12-01

La même résistance, en blanc.

Quand le composant se voit : surface nette, prête à être colorée ou laissée telle quelle.

épaisseur minimale 0,7 mm · densité 1,01 g/cm³

Polyamide 12 chargé verre

MARCA MJF PA12-GB40-01

Près de 50 % de rigidité en plus que le PA12.

Microbilles de verre dans le polyamide : pour boîtiers et outillages qui ne doivent pas fléchir.

Sur demande — non chiffré par le configurateur en ligne

épaisseur minimale 1 mm · densité 1,3 g/cm³

Polyuréthane thermoplastique

MARCA MJF TPU-01

Un élastomère fusionné par jet d'agent.

Joints, soufflets et protections avec la liberté géométrique du MJF, qui ne nécessite pas de supports.

Sur demande — non chiffré par le configurateur en ligne

épaisseur minimale 1,2 mm · densité 1,1 g/cm³

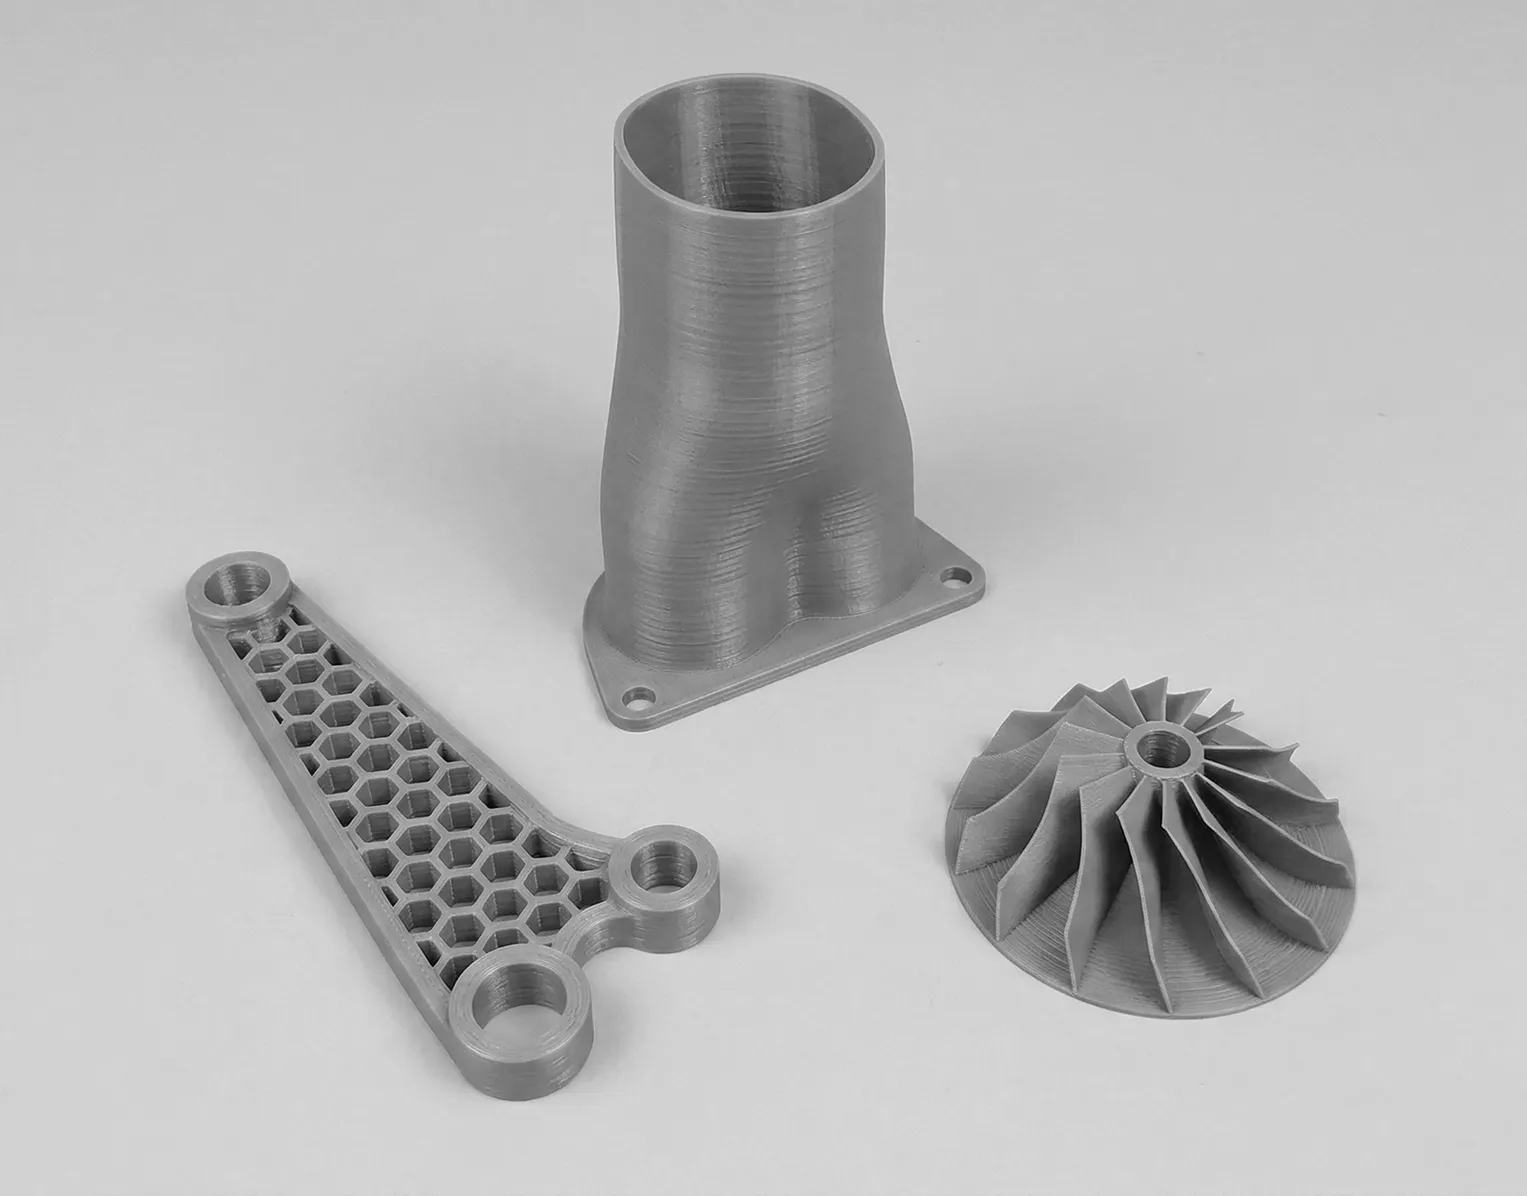
Trois pièces imprimées en FDM, grises : un conduit courbe à bride percée sur lequel on voit les lignes des couches, un support plat allégé en nid d’abeille et une roue à aubes courbes.

Impression par filament

La gamme de matériaux la plus large, du rigide au souple. Quand il faut le bon polymère pour le bon travail, c’est ici qu’on le trouve.

6 matériaux disponibles :

  • ABS
  • ABS + PVA
  • PLA
  • ASA
  • TPU 95A
  • Polyamide 12 chargé carbone

ABS

MARCA FDM ABS-01

Le classique qui ne déçoit pas.

Il se perce, se taraude, se colle et se peint : le matériau préféré de ceux qui finissent la pièce à la main.

épaisseur minimale 1,2 mm · densité 1,04 g/cm³

ABS + PVA

Des géométries que personne d’autre ne parvient à libérer.

Le support se dissout dans l’eau et disparaît : canaux internes et contre-dépouilles sortent nets, sans une marque.

densità 1,1 g/cm³

PLA

Rapide, économique, étonnamment précis.

Le bon choix pour les formes, les gabarits et les vérifications d’encombrement, quand il faut avoir la pièce en main demain. À tenir loin de la chaleur.

épaisseur minimale 1,0 mm · densité 1,24 g/cm³

ASA

MARCA FDM ASA-01

Né pour rester dehors.

Soleil, pluie, écarts de température : il ne jaunit pas et ne farine pas. Le matériau d’extérieur, sans compromis.

épaisseur minimale 1,2 mm · densité 1,07 g/cm³

TPU 95A

Il plie, il revient, il ne casse pas.

Joints, butées, poignées souples, tampons : tout ce qui doit céder un peu et rester à sa place.

épaisseur minimale 1,5 mm · densité 1,22 g/cm³

Polyamide 12 chargé carbone

MARCA FDM PA12-CF-01

Rigide comme peu, léger comme un polymère.

Nylon 12 chargé à 35 % de fibre de carbone : équerres, supports et outillages où compte le rapport rigidité/poids.

épaisseur minimale 1,0 mm · densité 1,15 g/cm³

Des pièces en résine transparente à peine sorties de la cuve d’une imprimante à stéréolithographie, encore sur le plateau.

Stéréolithographie (SLA)

Un laser ultraviolet polymérise la résine liquide section après section. C'est la voie du détail fin et de la surface lisse, sur le plus grand volume de travail dont nous disposons.

3 matériaux disponibles :

  • Résine polyvalente
  • Résine transparente
  • Résine tenace

Résine polyvalente

MARCA SLA RESIN-01

Le choix de référence en stéréolithographie.

Surface lisse et détail fin pour prototypes esthétiques et fonctionnels de haute précision.

Sur demande — non chiffré par le configurateur en ligne

épaisseur minimale 0,6 mm · densité 1,12 g/cm³

Résine transparente

MARCA SLA CLEAR-01

Transparente, effet verre.

Quand la pièce doit montrer ce qu'elle contient : fluides, lumière, niveaux, encombrements.

Sur demande — non chiffré par le configurateur en ligne

épaisseur minimale 0,6 mm · densité 1,13 g/cm³

Résine tenace

MARCA SLA RESIN-02

La plus tenace de la gamme SLA.

Elle s'allonge de 24 % avant de rompre : elle absorbe le choc au lieu de casser.

Sur demande — non chiffré par le configurateur en ligne

épaisseur minimale 0,6 mm · densité 1,13 g/cm³

De petits composants en résine aux détails fins et à la surface lisse, posés sur un plan de travail.

Digital Light Processing (DLP)

Une couche entière à chaque éclair de lumière. Pièces petites et moyennes où comptent la finition et le détail, avec la gamme de résines la plus large : élastomères, techniques, biocompatibles, céramiques.

9 matériaux disponibles :

  • Élastomère
  • Résine d’usage général
  • Résine dissipative
  • Résine tenace
  • Résine haute température
  • Résine pour applications médicales
  • Résine structurelle
  • Résine chargée céramique
  • Silicone

Élastomère

MARCA DLP ELASTO-01

Un élastomère qui revient.

Joints et pièces souples avec le détail du DLP.

Sur demande — non chiffré par le configurateur en ligne

épaisseur minimale 0,5 mm · densité 1,1 g/cm³

Résine d’usage général

MARCA DLP RESIN-01

Usage général, bien équilibrée.

Rigidité, résistance et allongement sans exceller dans aucun des trois : le choix quand aucune exigence ne domine.

Sur demande — non chiffré par le configurateur en ligne

épaisseur minimale 0,5 mm · densité 1,18 g/cm³

Résine dissipative

MARCA DLP RESIN-05

Haute température et antistatique à la fois.

HDT 185 °C et dissipation électrostatique : outillages travaillant à chaud près de l'électronique.

Sur demande — non chiffré par le configurateur en ligne

épaisseur minimale 0,5 mm · densité 1,22 g/cm³

Résine tenace

MARCA DLP RESIN-02

Tenace, elle absorbe le choc.

Allongement de 43 % : elle se déforme au lieu de rompre.

Sur demande — non chiffré par le configurateur en ligne

épaisseur minimale 0,5 mm · densité 1,18 g/cm³

Résine haute température

MARCA DLP RESIN-04

La plus résistante à la chaleur.

HDT supérieure à 300 °C et certification FST : là où les autres résines n'arrivent pas.

Sur demande — non chiffré par le configurateur en ligne

épaisseur minimale 0,5 mm · densité 1,39 g/cm³

Résine pour applications médicales

MARCA DLP RESIN-06

Pour applications médicales.

Les essais ISO 10993 de cytotoxicité et de sensibilisation sont réussis sur le matériau.

Sur demande — non chiffré par le configurateur en ligne

épaisseur minimale 0,5 mm · densité 1,2 g/cm³

Résine structurelle

MARCA DLP RESIN-03

Structure et ténacité à la fois.

52,5 MPa à la rupture et 21,4 % d’allongement : le compromis le plus équilibré de la gamme par projection.

Sur demande — non chiffré par le configurateur en ligne

épaisseur minimale 0,5 mm · densité 1,2 g/cm³

Résine chargée céramique

MARCA DLP CERAMIC-01

Chargée céramique, très rigide.

Module 10 300 MPa et HDT supérieure à 280 °C : c'est la résine des inserts de fast tooling. Fragile.

Sur demande — non chiffré par le configurateur en ligne

épaisseur minimale 0,5 mm · densité 1,73 g/cm³

Silicone

MARCA DLP SILICONE-01

Du vrai silicone, pas un élastomère qui l'imite.

Shore A 25 et allongement de 672 % : joints et pièces souples.

Sur demande — non chiffré par le configurateur en ligne

épaisseur minimale 0,5 mm · densité 1,3 g/cm³

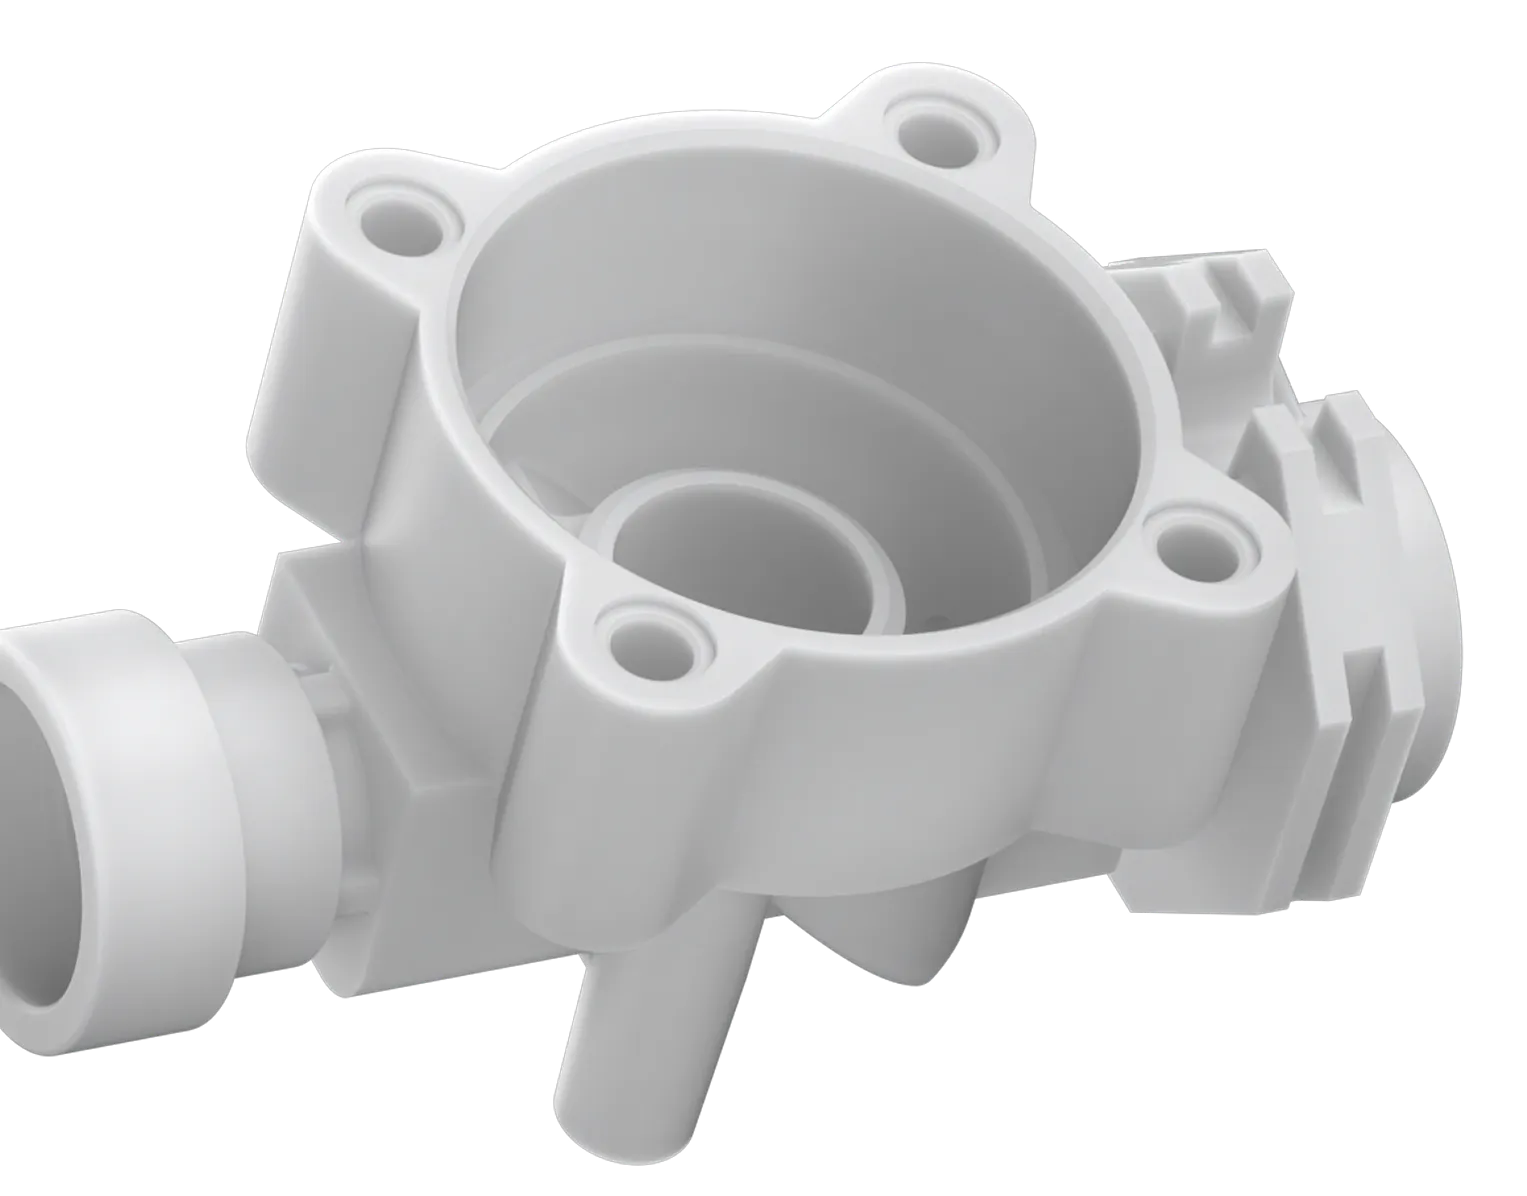
Coque blanche moulée par injection : logement cylindrique avec moyeu central, quatre œillets de fixation percés et piquage latéral.

Moulage par injection

Cinquante ans de moules et de presses. L’atelier travaille plus de vingt familles de polymères, des commodités aux technopolymères qui remplacent le métal, avec des moules conçus et entretenus en interne.

Principales familles disponibles :

  • ABS et polystyrène (PS)
  • Élastomères thermoplastiques (TPE, TPU)
  • Polyacétal (POM)
  • Polyamide 6 (PA 6)
  • Polyamide 66 (PA 66)
  • Polyamides haute performance : PPA, PA 4.6 et PARA
  • Polytéréphtalate de butylène (PBT)
  • Polycarbonate (PC)
  • Polyester renforcé (PET)
  • Sulfure de polyphénylène (PPS)
  • Polypropylène (PP)

Aucune de ces familles ne passe par le configurateur en ligne : l’injection part d’un moule, et le prix dépend de la pièce et des volumes. Devis sur demande.

  • 4 000moules construits en cinquante ans
  • 4 000moules clients en supplier transfer
  • 2 000 ttechnopolymères moulés par an
  • plus de 240codes matière en production

ABS et polystyrène (PS)

Quand l’aspect compte.

Surface régulière, peignable et chromable, stabilité dimensionnelle : boîtiers, couvercles, pièces visibles. Également en production : versions antistatiques, stabilisées UV, auto-extinguibles V0 et issues du recyclage.

Sensible aux solvants et, sans protection UV, il jaunit et devient cassant à l’extérieur. Le polystyrène choc fait pire encore : il est réservé à l’intérieur.

Densité 1,03–1,04 g/cm³

Prix 1,5–15,0 €/kg

Marques et fabricants

Élastomères thermoplastiques (TPE, TPU)

La partie souple, surmoulée sur la rigide.

Joints, poignées et étanchéités obtenus par surmoulage sur la pièce rigide, sans collage ni montage ultérieur. Duretés de 50 à 85 Shore A, en polyuréthane, styrénique et vulcanisé.

Le TPU absorbe l’humidité et doit être séché avec soin, sinon la pièce sort avec bulles et traînées. La matière souple n’adhère qu’à certains supports rigides : là où elle n’adhère pas, il faut un ancrage mécanique dans la pièce, à prévoir dès le moule.

Densité 0,88–1,26 g/cm³

Prix 4,0–15,5 €/kg

Marques et fabricants

Données par grade et comparaison ›
Polyacétal (POM)

Pour tout ce qui bouge.

Faible frottement, stabilité dimensionnelle et excellente tenue en fatigue : engrenages, guides, cames, charnières. Disponible en grades autolubrifiants, au PTFE ou aux silicones, et stabilisés UV.

Il ne se colle ni ne se peint sans traitement : la surface est trop inerte. Et au-delà de 230 °C en machine il se dégrade en libérant du formaldéhyde : le profil thermique ne s’improvise pas.

Densité 1,41–1,42 g/cm³

Prix 2,0–9,0 €/kg

Marques et fabricants

Données par grade et comparaison ›
Polyamide 6 (PA 6)

Plus tenace que le 66, et plus facile à mouler.

Il absorbe plus d’humidité et demande un séchage soigné, mais encaisse mieux les chocs. Renforts de 10 à 50 % de fibre de verre, versions à charge minérale pour limiter le retrait, à billes de verre pour la planéité, et auto-extinguibles V0.

Il absorbe plus d’humidité que le PA 66 — jusqu’à 3 % en ambiance — et avec elle changent la cote et la rigidité. Le retrait est élevé et anisotrope sur les grades renforcés : la déformation se maîtrise par le moule, pas par les paramètres.

Densité 1,14–1,55 g/cm³

Prix 2,0–18,5 €/kg

Marques et fabricants

Données par grade et comparaison ›
Polyamide 66 (PA 66)

La matière avec laquelle se fait l’essentiel du travail.

Rigide, résistant à la chaleur et aux huiles : le choix habituel pour les pièces structurelles sous capot et en machine. Renforts de 15 à 60 % de fibre de verre, grades à fibre de carbone lorsque la rigidité à poids minimal est requise, autolubrifiants pour les pièces qui frottent, stabilisés UV et issus du recyclage.

Il doit être séché avant chaque moulage, sans exception. Et les valeurs de fiche sont à l’état sec : en service, conditionné à l’humidité ambiante, la rigidité baisse sensiblement. Dimensionner sur les chiffres du producteur sans en tenir compte, c’est se tromper du mauvais côté.

Densité 1,08–1,82 g/cm³

Prix 2,5–44,0 €/kg

Marques et fabricants

Données par grade et comparaison ›
Polyamides haute performance : PPA, PA 4.6 et PARA

Les technopolymères qui remplacent le métal.

Trois familles distinctes — polyphtalamide (PPA), polyamide 4.6 et polyarylamide (PARA) — envisagées lorsqu’il faut des combinaisons précises de performances thermiques, mécaniques et dimensionnelles. Elles ne sont pas interchangeables : le choix exige de comparer les grades dans les conditions d’utilisation prévues. Renforts de 30 à 50 % de fibre de verre et grades chargés minéral. En production courante : Grivory HT1V-4 et Zytel HTN (PPA), Stanyl TW371 (PA 4.6), Ixef (PARA).

Elles coûtent cinq à dix fois un polyamide courant et exigent des moules chauds et des presses adaptées. La comparaison avec un polyamide conventionnel stabilisé doit se faire sur les données de vieillissement thermique du grade, dans les conditions prévues de durée, de charge et d’environnement.

Densité 1,25–1,75 g/cm³

Prix 7,5–34,0 €/kg

Marques et fabricants

Données par grade et comparaison ›
Polytéréphtalate de butylène (PBT)

Stable, isolant, à faible absorption d’humidité.

Le technopolymère de l’électrotechnique : connecteurs, porte-contacts, boîtiers. Renforts de 20 à 50 % de fibre de verre, grades auto-extinguibles V0 et autolubrifiants.

Sensible à l’hydrolyse : en eau chaude ou vapeur au-delà de 60 °C il vieillit vite, et ces usages exigent des grades spécifiques. Il est aussi sensible à l’entaille : angles vifs et contre-dépouilles doivent être congés.

Densité 1,22–1,74 g/cm³

Prix 2,0–12,0 €/kg

Marques et fabricants

Données par grade et comparaison ›

Polycarbonate (PC)

Transparence et résistance au choc à la fois.

Quand la pièce doit encaisser un choc sans casser, ou laisser passer la lumière. Grades auto-extinguibles V0 pour l’électrotechnique, stabilisés UV pour l’extérieur, renforcés de 10 à 20 % de verre ou à fibre de carbone.

La fissuration sous contrainte est son point faible : au contact de certains solvants, huiles et adhésifs, il se fissure sous tension résiduelle, même des mois plus tard. Il doit être séché avec soin et craint les alcalis.

Densité 1,19–1,27 g/cm³

Prix 2,5–10,5 €/kg

Marques et fabricants

Données par grade et comparaison ›

Polyester renforcé (PET)

Rigidité et stabilité à chaud.

Polyester chargé à 30 % de fibre de verre pour des pièces qui doivent rester dans la cote sous charge et température, également en version auto-extinguible.

La température du moule doit être choisie en fonction du grade et de l’épaisseur, afin d’obtenir cristallisation, état de surface et stabilité dimensionnelle adéquats. Le séchage est essentiel pour limiter la dégradation hydrolytique pendant la transformation.

Densité 1,56–1,59 g/cm³

Prix 5,5–9,5 €/kg

Marques et fabricants

Sulfure de polyphénylène (PPS)

Là où la température ne pardonne pas.

Service continu au-delà de 200 °C, résistance chimique quasi totale et stabilité dimensionnelle sous charge. Renforcé de 30 à 40 % de fibre de verre, auto-extinguible par nature sans additifs.

Non renforcé il est cassant, et de toute façon peu tenace au choc. Il exige des températures de process élevées et des moules chauds : ce n’est pas un matériau pour de petites séries improvisées. Le coût est ce qu’il est.

Densité 1,54–1,95 g/cm³

Prix 8,5–23,5 €/kg

Marques et fabricants

Polypropylène (PP)

Léger et économique, résistant à de nombreux agents chimiques.

Bonne résistance à de nombreux acides, bases et solutions aqueuses : la compatibilité doit toutefois être vérifiée au regard de la substance, de la concentration, de la température et de la durée de contact, avec une attention particulière aux oxydants et aux solvants. Il supporte les charnières film qui plient des milliers de fois sans céder. Renforcé de 30 à 50 % de fibre de verre ou de charge minérale, stabilisé UV, et disponible en version recyclée.

Peu rigide et peu stable en cote face aux technopolymères, et sans stabilisants il ne tient pas le soleil. Il se colle et se peint mal sans traitement de surface.

Densité 0,90–1,24 g/cm³

Prix 1,5–7,0 €/kg

Marques et fabricants

Données par grade et comparaison ›

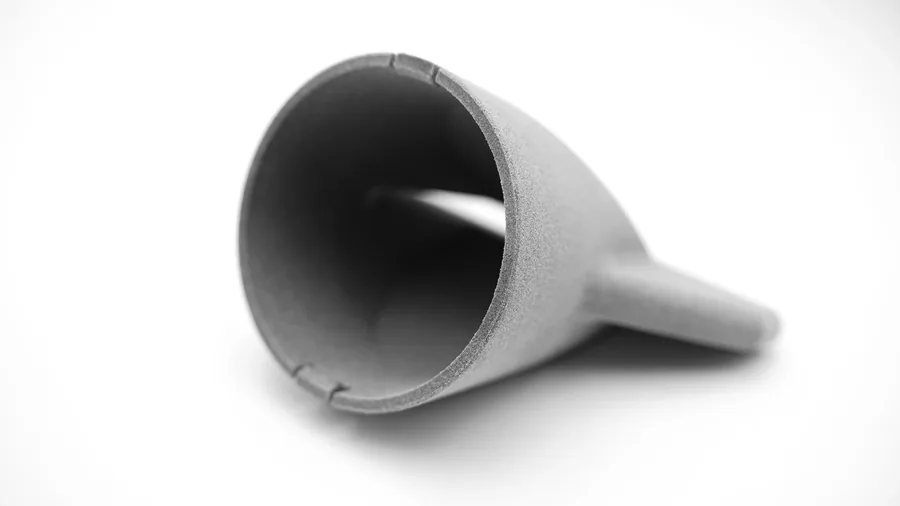
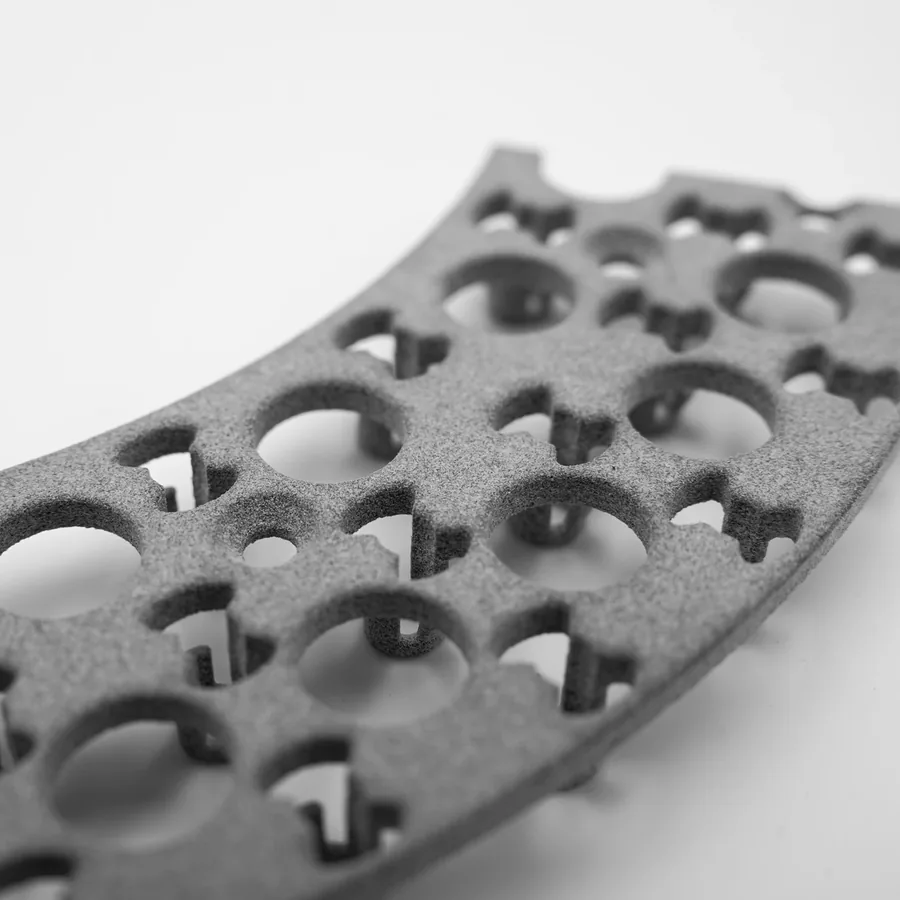
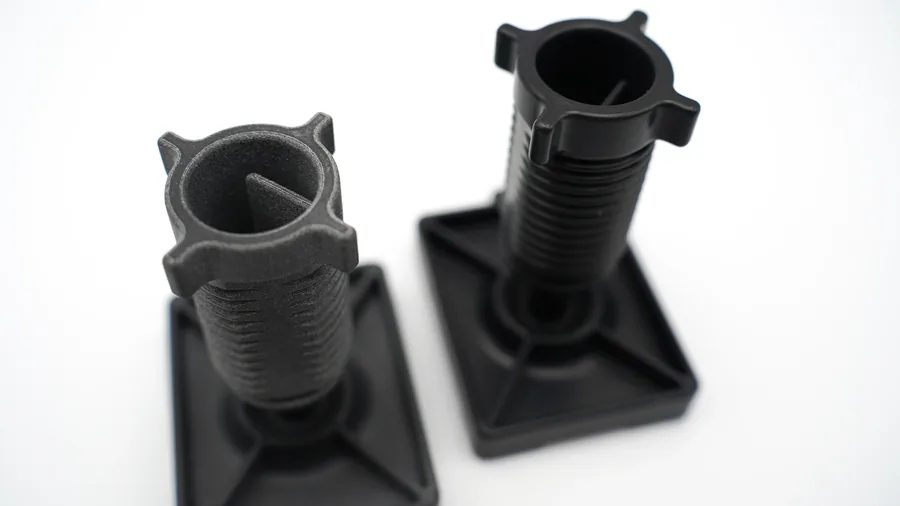
De vraies pièces, pas des rendus

Des pièces sorties de nos propres machines : des géométries qui ailleurs exigeraient des moules, des finitions obtenues en interne.

Conduit conique gris imprimé en MJF, sur fond blanc : embouchure circulaire qui se resserre en un bec plat.
Conduit en PA12, paroi mince et section variable
Plaque grise incurvée imprimée en MJF, ajourée de dizaines de trous ronds et profilés.
Plaque allégée : trous et nervures en une seule pièce
Deux raccords noirs à base carrée et corps cylindrique fileté, sur fond blanc.
Même technologie, finition noire
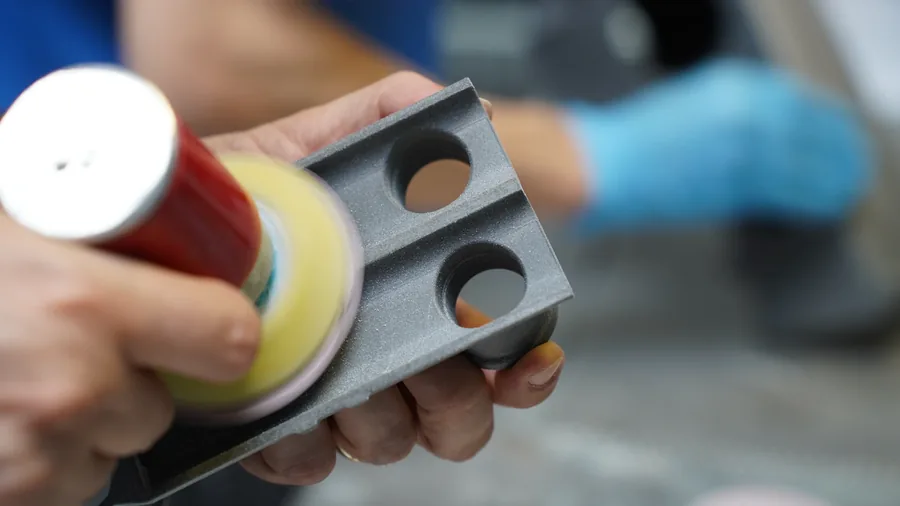
Des mains gantées de bleu finissent à la main un support gris percé, à l’aide d’un outil rotatif.
La finition, nous la faisons nous-mêmes, pièce par pièce

Vous ne savez pas lequel choisir ? Vous n’avez pas à décider seul. Téléversez le modèle : en quelques minutes vous avez le prix, les délais de livraison et un contrôle automatique qui vous prévient si quelque chose n’est pas productible — avant de commander, pas après.

Téléverser un modèle

Avant de demander un prix, regardez la pièce

Épaisseurs de paroi, contre-dépouilles, angles de dépouille et zones d’acier faible du moule : les mêmes mesures que nous regardons nous-mêmes, sur votre fichier, en quelques secondes.

Analysez votre pièce